一つひとつが違う素材と向き合い、
超精密の精度へ
超精密の精度へ
鋳物加工では「図面通りに削れば仕上がる」という常識が通用しません。肉厚の偏りや内部応力など、素材一つひとつに必ず個体差があるからです。
気温で伸縮するアルミや、内部応力の影響で変形する鋳鉄。こうした難素材の加工を可能にしているのが、石原製作所が90年にわたって培ってきた「素材を読む目」です。
長年のお客様からも厚い信頼を寄せられる熟練の技術で、妥協のない精度を実現します。
素形材鋳物加工・削り出し加工・ホーニング加工の3つの技術で、最前線に応え続けています。
Processing – 01
素形材鋳物加工
Processing – 02
削り出し加工
Processing – 03
ホーニング加工
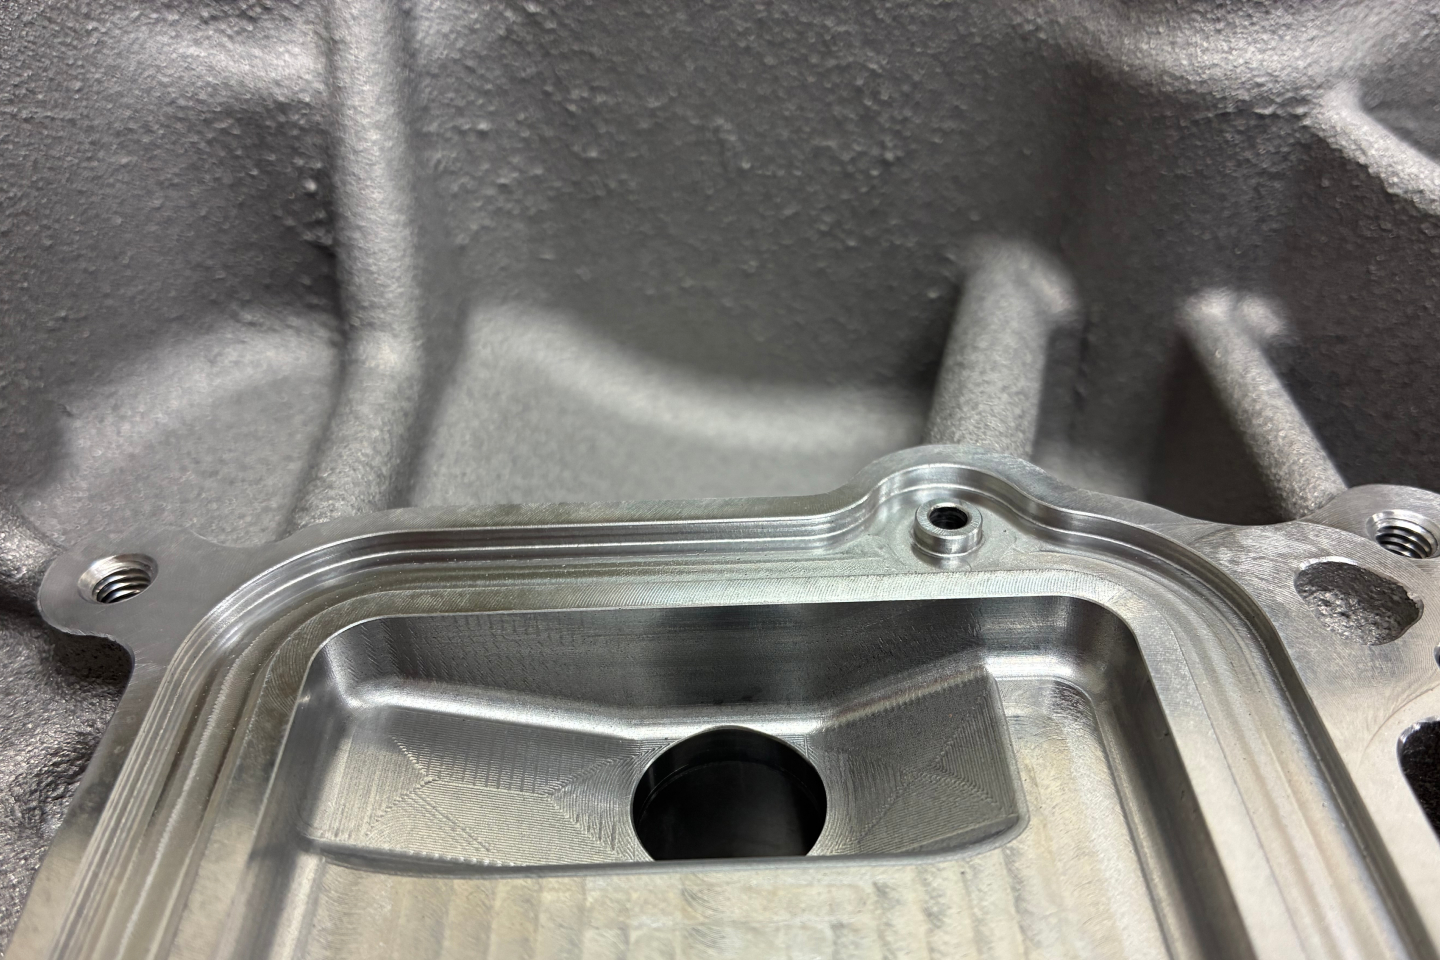
鋳物加工では「図面通りに削れば仕上がる」という常識が通用しません。肉厚の偏りや内部応力など、素材一つひとつに必ず個体差があるからです。
気温で伸縮するアルミや、内部応力の影響で変形する鋳鉄。こうした難素材の加工を可能にしているのが、石原製作所が90年にわたって培ってきた「素材を読む目」です。
長年のお客様からも厚い信頼を寄せられる熟練の技術で、妥協のない精度を実現します。
技術POINT
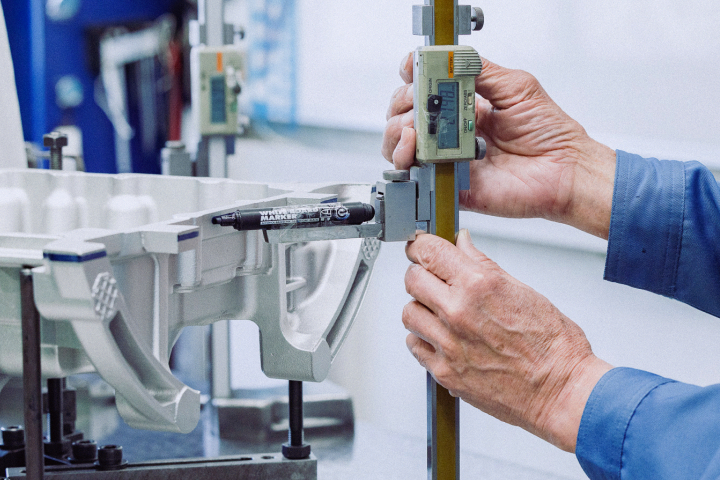
加工前に必ず行うのが「罫書き」です。熟練者が素材を手で触れ、目で見て水平線を引き、その線を基準に初めて加工へと進みます。素形材加工は余材がなく、一発で仕上げなければ取り返しがつきません。「罫書き工程」の判断を担える技術者は社内でも限られており、ノウハウは手書きのメモから始まり、今もマニュアルとして引き継がれています。
技術POINT
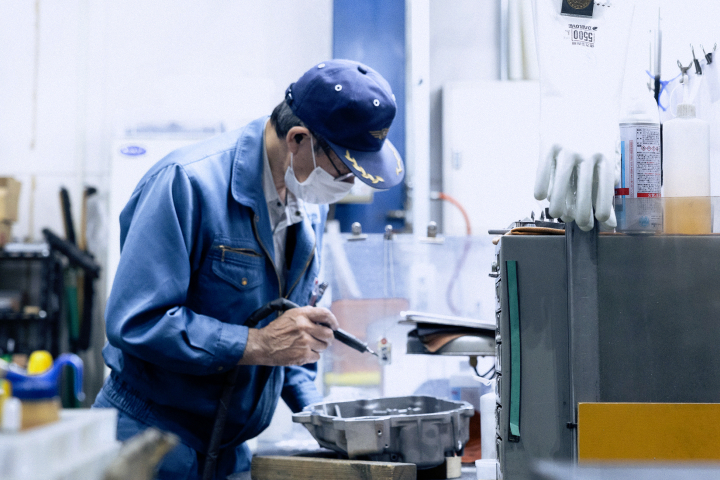
鋳物は「与えられた形の中でどう形を出すか」を一品ごとに判断しなければなりません。穴の位置がズレる、肉厚が均等にならない、内部応力のリスクなど、どれも加工前から潜んでいます。数値として計算するだけでなく、素材と工具と治具の関係を体感として積み上げてきた90年分の技術が、石原製作所の鋳物加工を支えています。
| ニッケル系難削材への対応 | インコネルやハステロイなど、加工中に発生する熱で工具が異常摩耗しやすい高難度な鋳物素材の加工に対応 |
|---|---|
| 自社設計の専用治具 | 複雑な形状や、いびつな鋳物素材を正確・安全にセッティングするための固定治具を社内で設計 |
| 特殊工程を含めた一括受注 | 熱処理・表面処理・非破壊検査等、IPネットワークを通じて後工程まで一貫して保証 |
| 事前察知によるカイゼン提案 | 加工前のリスクを察知したら、品質を高め、コストを下げる形状や工程のVA/VE提案を積極的に実施 |
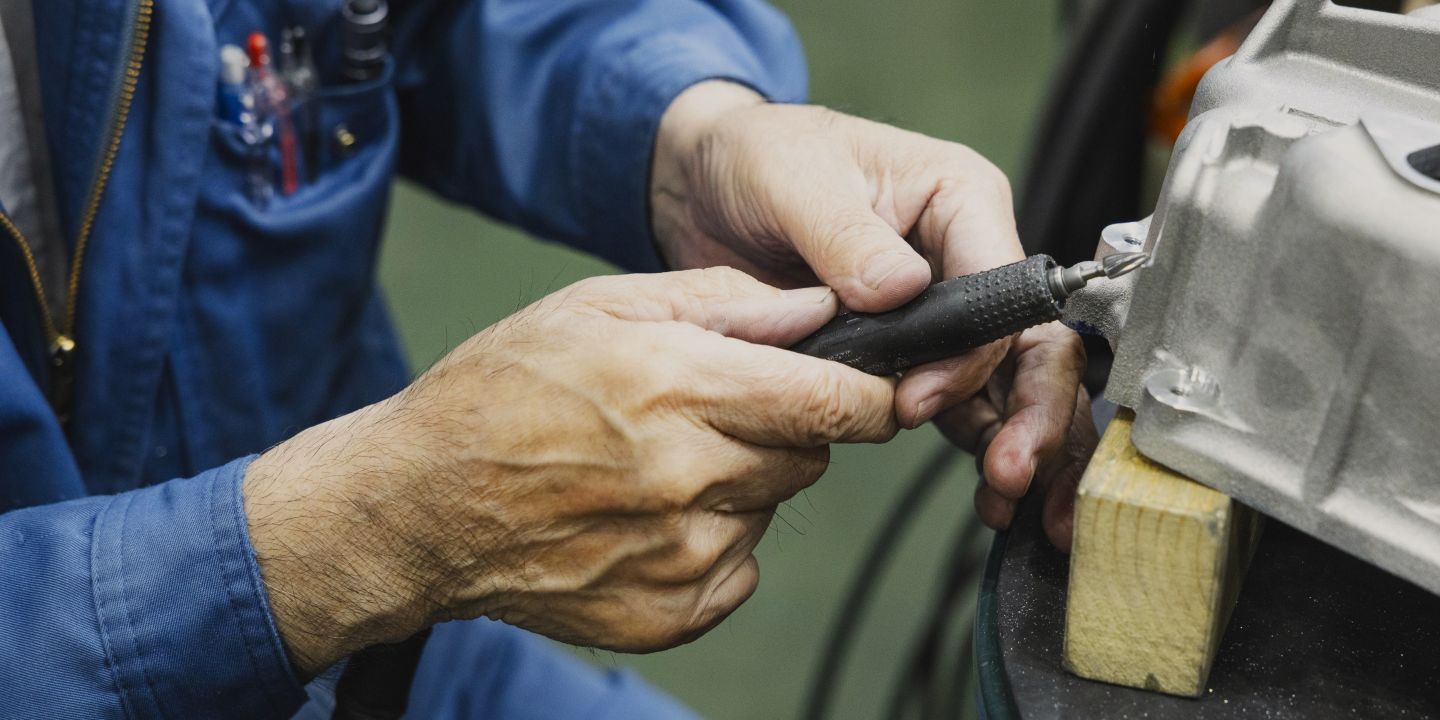
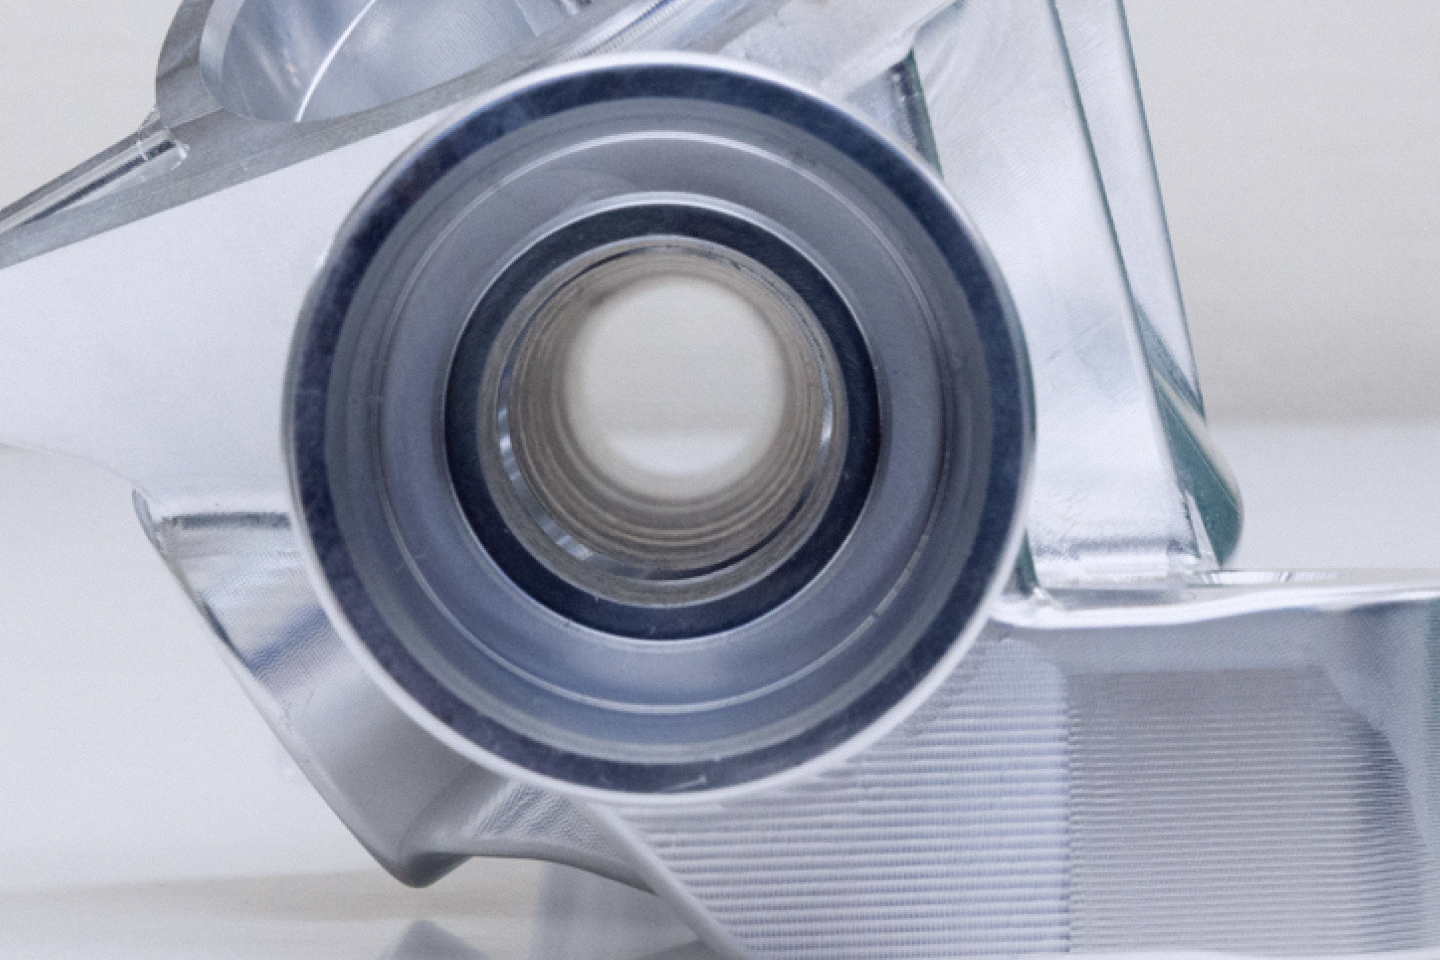
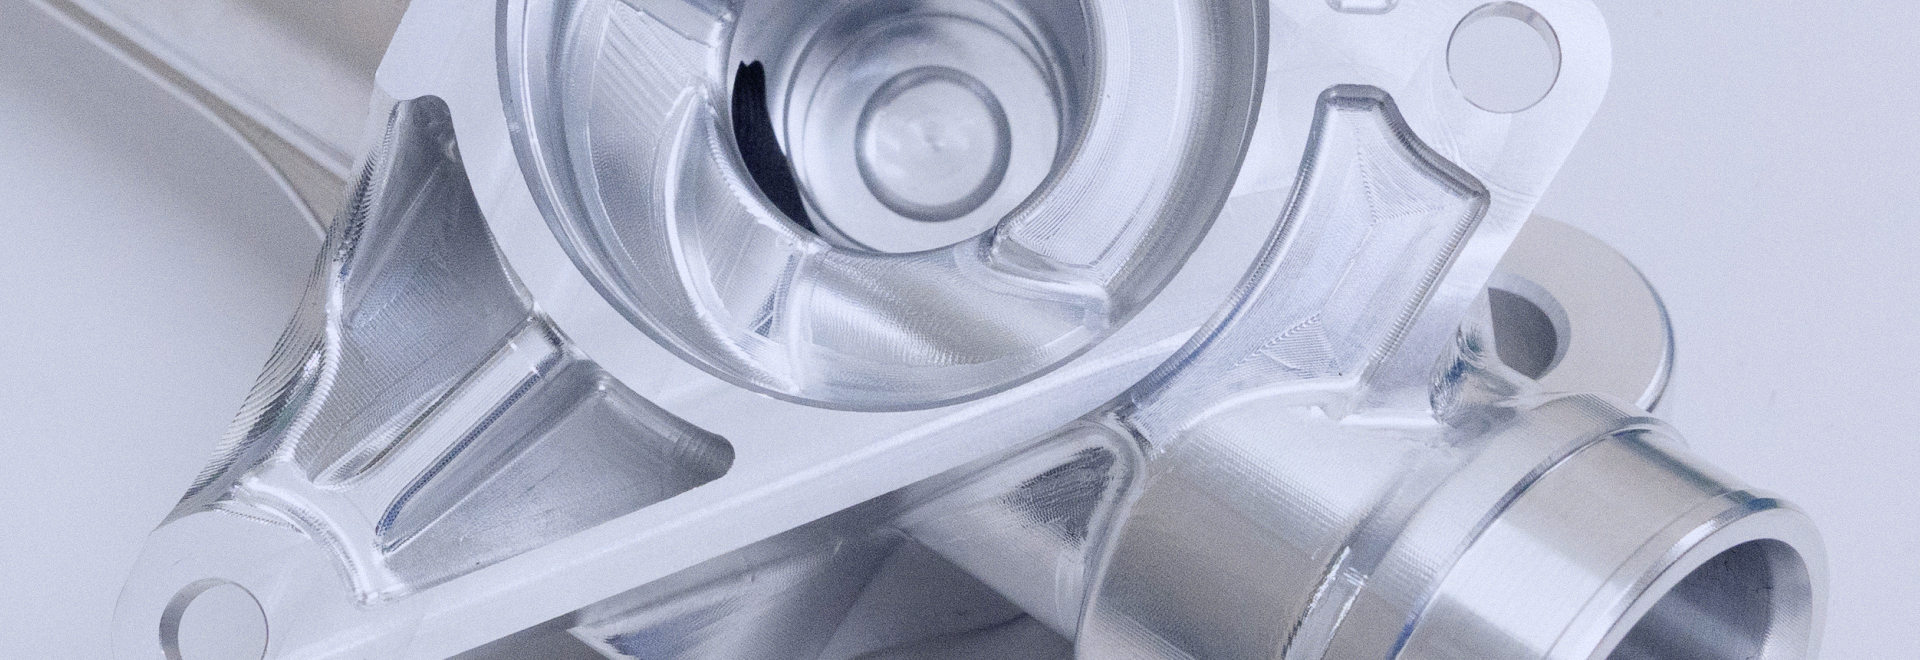
無垢の素材を削り、図面の公差に収めるのはもちろんですが、難削材・複雑形状・極薄肉・超短納期といった条件が重なったとき、石原製作所が「最後の頼みの綱」として力を発揮します。
他社が断るような案件でも、私たちはまず「工程設計」から考えます。
治具の選定、加工の組み方、温度変化の影響まで緻密に計算し、ときには1台で20時間以上かけて削り出すことも。F1部品のように外観品質が問われる製品の、シビアな見た目まで確実に仕上げます。
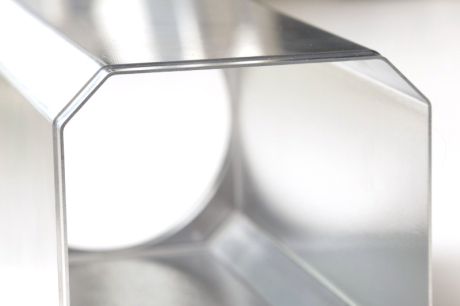
削るほどに歪む素材に対し、どこで・どの方向に歪みが出るかを工程設計の段階で織り込み、「クランプ解放後の戻り」を見定めて切削します。他社では溶接なしには作れないと言われる肉厚0.8mmの薄物を、切削加工のみで仕上げた実績もあります。
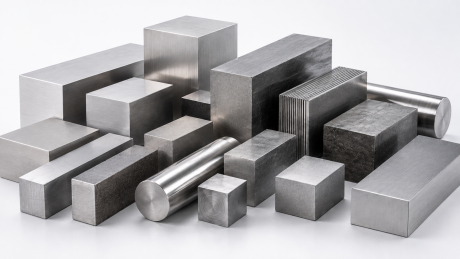
インコネル・CFRP・チタン合金など、豊富な加工実績あり。5軸加工で複雑な曲面や多方向からの形状も、段取り替えを最小限に抑えながら、工程設計と設備の組み合わせで±2μmまでの寸法精度を実現します。
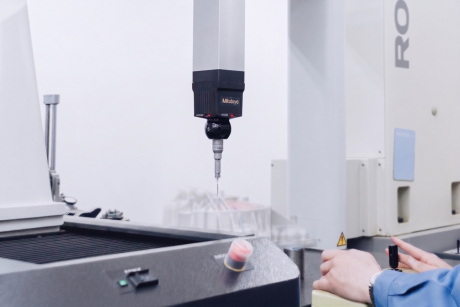
機上測定だけで合格とせず、クランプを解除した状態(FREE状態)で最終確認を行い、確実な品質を担保します。
素材ごとの硬度や切削特性を見極め、後戻りのない加工工程を設計します
被削材に合わせて回転数や切削油を個別調整。発熱を抑えて高精度な加工面を維持
難削材から、複雑立体形状、薄肉品まで、幅広い産業分野の削り出しに対応実績あり
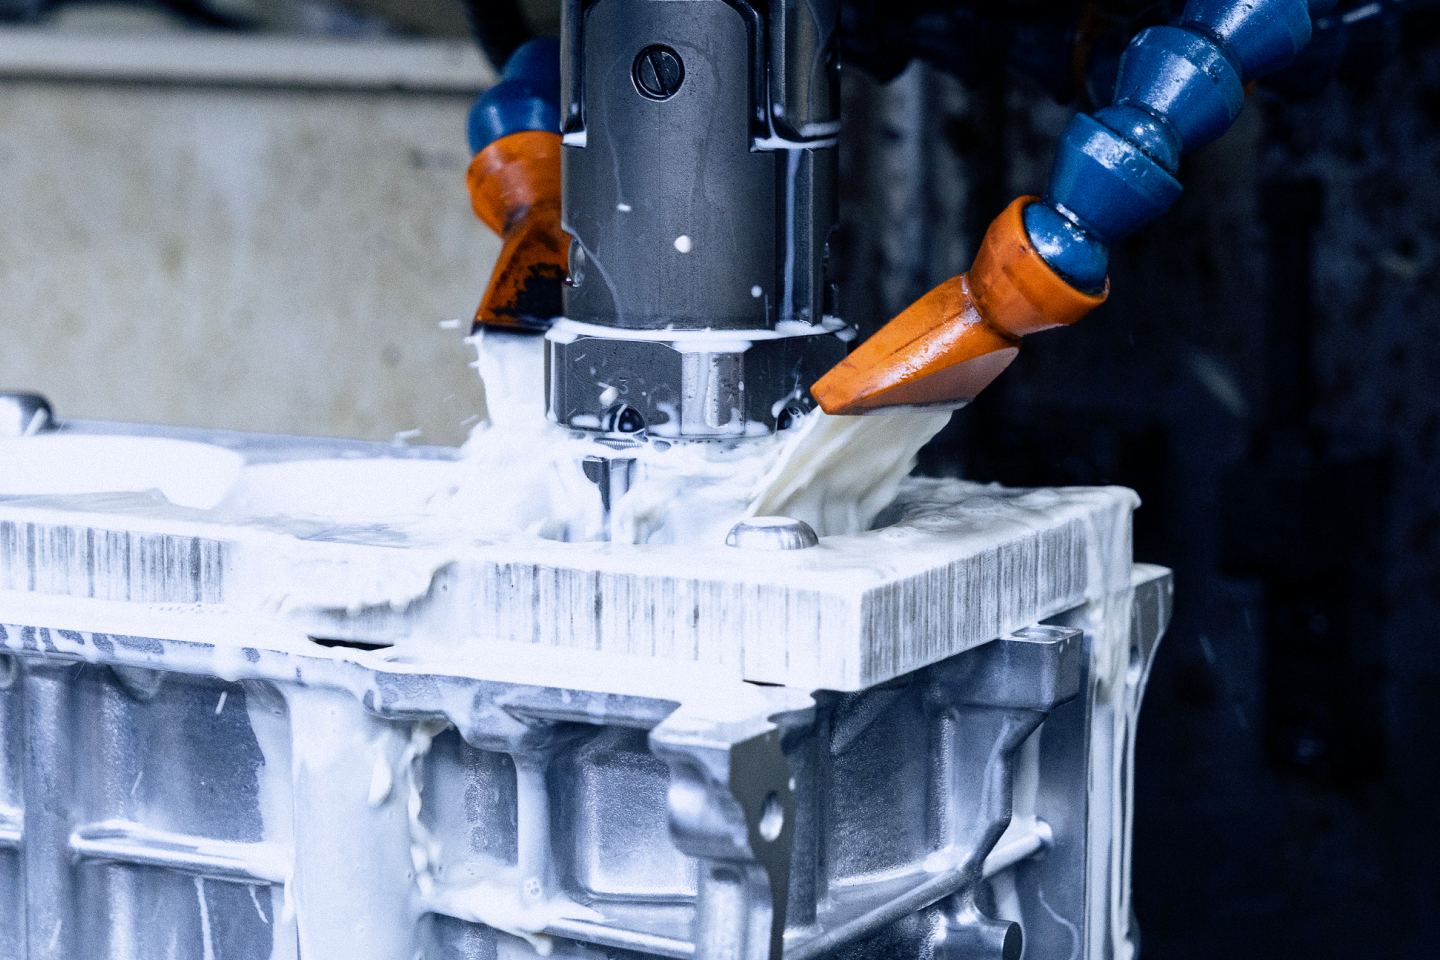
シリンダーや軸受など、摺動性・気密性・耐久性が問われる部品にとって、内面の仕上がりは性能そのもの。
石原製作所のホーニング加工は、砥石で内面を均一に研磨しながら真円度・表面粗さ・クロスハッチパターンを高精度に整えます。
感覚ではなく測定データで管理しているのは、エンジンの低フリクション化や高圧油圧制御など、自動車業界の高度な品質要求に応え続けてきたからです。
技術POINT
真円度測定器による数値管理を前提に、研磨品質を設計しています。前工程のマシニングや旋盤加工で生じたわずかな断面の歪みや微小なうねりも、ミクロン単位のホーニング加工で理想的な真円形状へと補正します。
技術POINT
軸方向の形状誤差を補正し、円筒度10μmの高精度加工を実現。角度が変えられるインデックス機能と十分な加工ストローク(最大φ150mm / X900×Z450mm)を備え、V型や水平対向エンジンのホーニングにも対応します。
技術POINT
油の保持性が高い加工面を形成し、摺動面の性能を最大限に引き出します。パターンの均一さは感覚ではなく、加工条件の精密なコントロールによって実現しています。
技術POINT
潤滑性が高まることで摩耗を抑え、部品が本来の性能を長く発揮し続けます。加工だけでなく設計段階から一緒に考え、量産を見据えた条件データの引き継ぎにも対応します。
シリンダーブロックやバルブなどの加工実績が多数ございます。
特にシリンダーライナー・スリーブにおいては、当社の真円度・表面粗さ仕上げが摺動ロスを極限まで抑え、燃費・耐久性の向上やCO2削減に貢献します。
また、すべて測定データ(検査成績書)付きで納品するため、研究・開発現場での性能評価データとして基礎資料にご活用いただけます。
平行度、円筒度、真円度などについて
これらの幾何公差はワークの形状・サイズによって変動します。対応可能な平行度は形状・サイズなどにより異なります。図面を確認のうえ、個別にご案内いたします。
Contact
図面が固まっていなくても、素材選定に悩んでいても、他社で断られた難題でも。
石原製作所のモノづくりは、「貴社の開発をどう成功させるか」を考えるところから始まります。
メールフォームからはもちろん、技術的な質問やお急ぎのご相談なら、お電話でも直接受け付けています。
技術相談の例
まずは、お気軽にご相談ください。