工程内で品質をつくりこむ
最新設備やソフトを活用するのはもちろんですが、最後に頼りになるのは設計者の意図を汲み取る力と、手間を惜しまない姿勢です。
そうした積み重ねを、私たちは「Ishihara品質」と呼んでいます。
石原製作所では、工程に関わるすべての人が品質の基準を持ち、次の工程へバトンをつなぐ「品質の番人」です。

Ishihara Quality 01
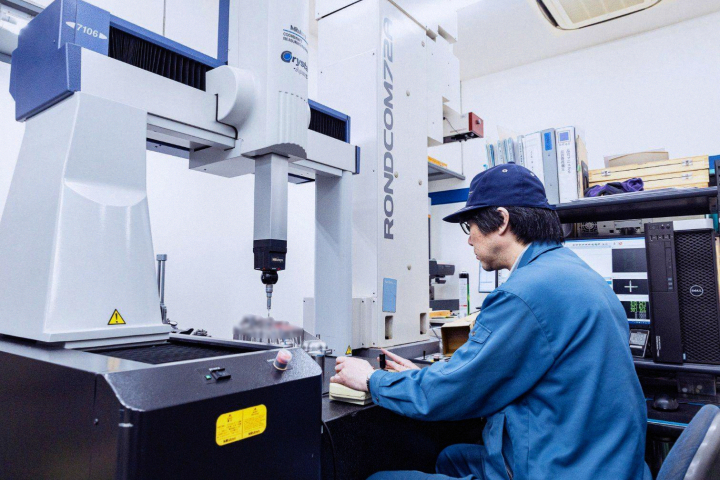
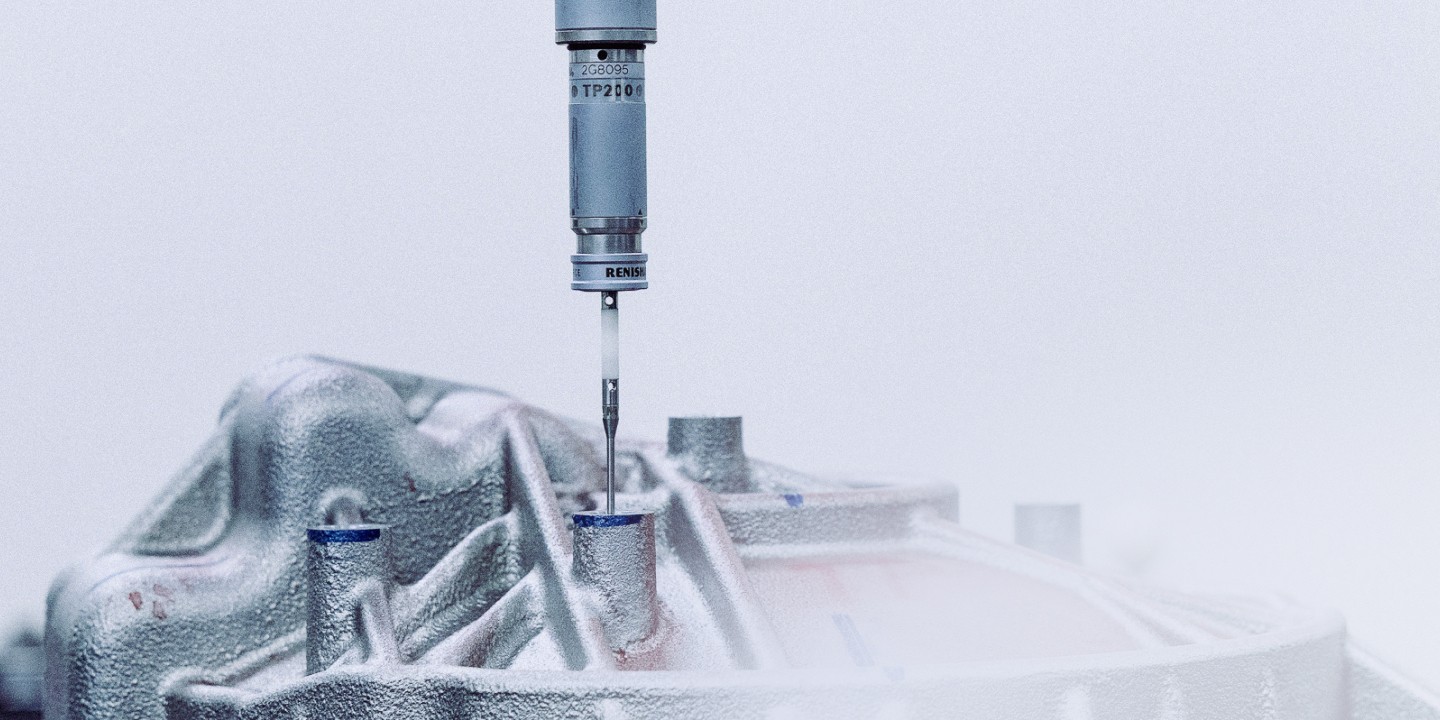
多くの現場では「公差の範囲内」であれば合格としますが、石原製作所は「公差の中心値」を追い求めます。次工程へ渡した誤差が重なると製品全体の性能を損なうからです。設計者の意図を、そのまま製品に宿らせる。

Ishihara Quality 02
専用ソフトで治具の干渉から加工手順まで事前にシミュレーション。しかし最終的な精度を決めるのは、長年培った職人の感性です。数値が正しくても、手が感じる違和感を見逃さない。設備と人が一体となってはじめて、Ishihara品質が生まれます。

Ishihara Quality 03
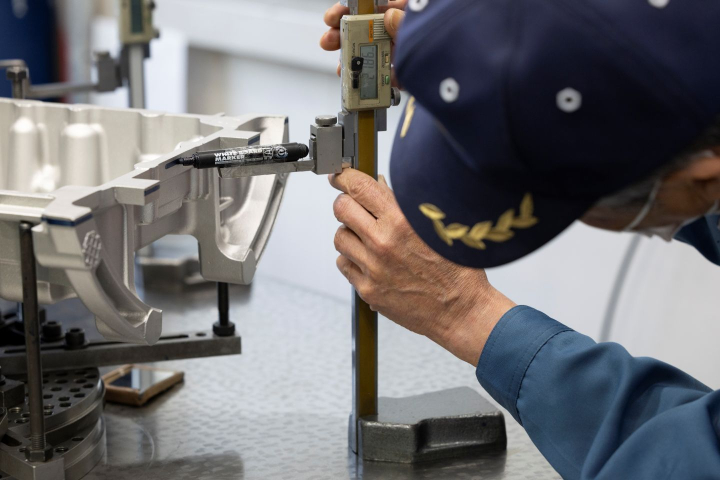
作業者は図面を手に工程ごとに公差をチェック。治具やプログラムに加え、作業者が色を塗りながらどこを削っているかを管理する細かさです。万が一NG品が出れば、一工程ずつ遡って原因を潰します。
工場に息づく、品質を守るための仕組み。それは一見地味に見えるような「準備」と「確認」を、誰よりも徹底することから始まります。

Ishihara Quality 04
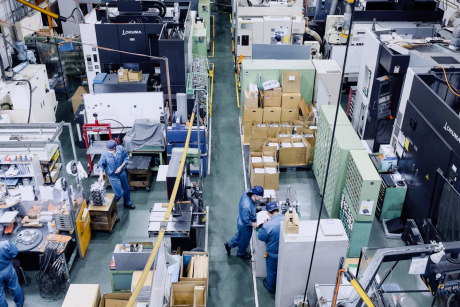
加工精度を左右する熱変形を抑えるため、工場内は常に20℃±3℃で保たれています。製品素材は温度で伸縮するので、それを考慮して加工を設計。年間何百点にもなる製品の中で、トラブルは年に1件あるかないか。この数字が安定した品質の保証です。

Ishihara Quality 05
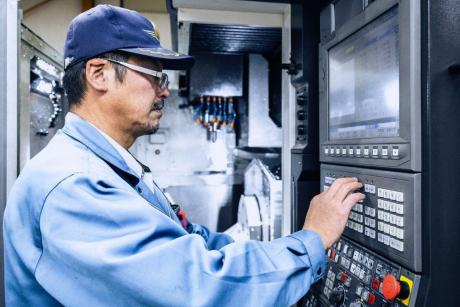
加工前、切削油を使った状態で30分〜1時間ほど機械を動かします。機械内部を十分に温め、本加工と同じ条件に馴染ませる。微小な誤差を抑え、長時間加工でも寸法を安定させるための、欠かせないひと手間です。

Ishihara Quality 06
鋳物加工において、途中で素材欠陥(巣や偏肉、異物等)が見つかった場合は、必ずそこで加工を止め、設計者に打ち上げます。
修正するのか、続けてよいのか判断を仰ぐ。まじめに愚直にやり続けてきたからこそ、お客様との信頼につながっています。

Ishihara Quality 07
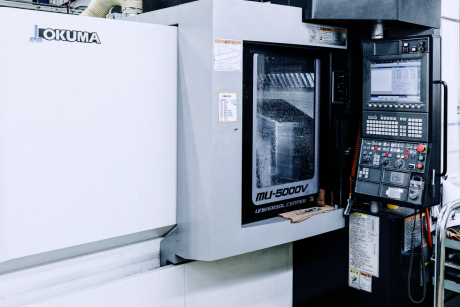
NCプログラムが正しくても、機械が万全でなければ安定した品質は得られません。清掃や潤滑などの日常点検を徹底し、定期的に各軸の特性精度を補正。さらに、素材や形状に合わせて切削条件や工具選定を調整し、一工程として最適化しています。こうした当たり前の積み重ねが、Ishihara品質の土台です。

Ishihara Quality 08
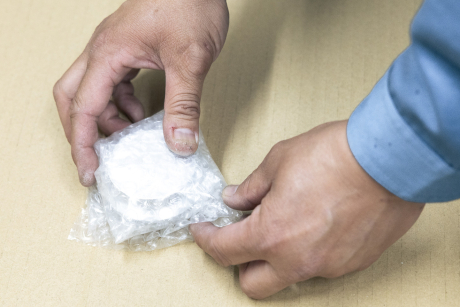
輸送中の振動や衝撃で傷をつけないよう、緩衝材や固定方法を一つひとつ選定します。現場ですぐ使用・検査できるよう、ラベリングや入れ方にも配慮しています。
届け方まで含めて品質のうち、というのが石原製作所の姿勢です。

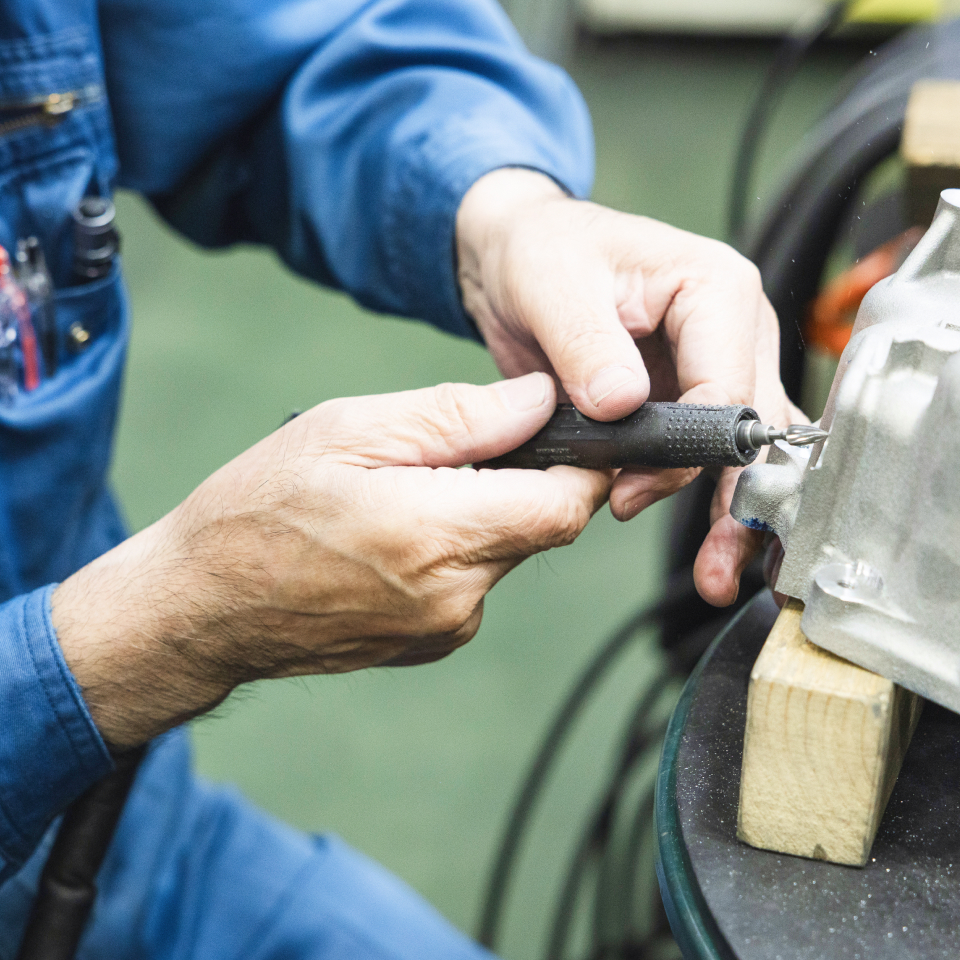
加工後の微細なバリは、人の手で一つずつ取り除きます。
「爪で軽く触れても引っかからない」ことが私たちの基準です。
わずかなバリがトラブルや性能低下を招くことも、エンジン部品での経験から知っているからです。
見栄えの問題ではなく、性能を100%引き出すための品質保証の一環です。
機械化によるバリ取りも研究していますが、製品の性能に直結する部分は必ず人の手で行います。 作業者ごとのバラつきを防ぐため、基準を明確にし、長年のエンジン部品製造で培った経験をマニュアル化して次世代へとつなげています。
Contact
図面が固まっていなくても、素材選定に悩んでいても、他社で断られた難題でも。
石原製作所のモノづくりは、「貴社の開発をどう成功させるか」を考えるところから始まります。
メールフォームからはもちろん、技術的な質問やお急ぎのご相談なら、お電話でも直接受け付けています。
技術相談の例
まずは、お気軽にご相談ください。